

Escalar a produção para volumes industriais requer navios que possam suportar enorme pressão hidrostática sem comprometer os padrões sanitários. Nossos recipientes industriais de fermentação de cer...
READ MORE
Tanques de fermentação comercial: guia de seleção para cervejarias e fábricas de bebidas
Uma cervejaria que passou de lotes de 15 hL para 40 hL recebeu recentemente duas cotações para o que parecia ser um equipamento idêntico: seis fermentadores cônicos, jaquetas de glicol, bolas de spray CIP. A cotação mais barata veio 22% menor, e a diferença estava em três linhas da folha de especificações: cobertura da camisa no cone, 304 em vez de 316L na casca molhada e uma pressão de projeto de 1 bar em vez de 2,5 bar. Nenhum desses números aparece na etiqueta de capacidade, mas os três decidem se o tanque pode carbonatar, com que firmeza ele mantém a temperatura durante uma fermentação rápida e quanto tempo ele sobreviveu em um porão permanentemente úmido.
Um tanque de fermentação comercial é definido por quatro números, não pelo seu tamanho: volume de trabalho, área de superfície da camisa em relação à temperatura do líquido refrigerante, pressão de projeto e acabamento superficial do metal molhado. A capacidade nominal indica apenas quanto líquido cabe dentro de uma concha. Se você ainda está esclarecendo os fundamentos do embarque antes de escrever uma projeção, nossa nota sobre o que um tanque de fermentação faz cobre primeiro os fundamentos do processo.
Volume de trabalho, headspace e planejamento de lote
Os fermentadores são vendidos por volume nominal, recomendados por volume de trabalho e protegidos por headspace. Em um tanque de 2.000 L, o lote utilizável é normalmente de 1.600 a 1.700 L, porque a interferência ativa gera espuma e eleva o nível do líquido que deve ficar abaixo da esfera de densidade e abaixo do topo da zona de resfriamento. Encha um recipiente até 95% e você perderá o produto através do braço de purga ou da válvula de ruptura no primeiro dia de alto krausen.
Uma concepção que afirma "volume de trabalho de 80% do nominal, mínimo de 20% de espaço livre" é aquela em que você pode projetar uma adega. Uma concepção que diz simplesmente “2.000 L” é um número de marketing. Solicite o volume de trabalho em litros, a porcentagem de headspace e o nível em que termina a camisa superior ou zona de refrigeração.
| Dever | Volume de trabalho | Espaço livre | Nota prática |
|---|---|---|---|
| Fermentação primária de Ale e Lager | 80 a 85% do nominal | 15 a 20% | Pegue o valor mais alto para cepas de corte superior e mostos de alta gravidade |
| Vinho e cidra | 85 a 90% do nominal | 10 a 15% | Baixa espuma, mas deve permitir bombardeio e gerenciamento da tampa |
| Kombuchá e propagação de fermento | 70 a 80% do nominal | 20 a 30% | A formação de espuma e a demanda de oxigênio são altas no início do ciclo |
| Fermentação de iogurte e laticínios | 85 a 90% do nominal | 10 a 15% | O espaço livre também abriga o eixo do agitador e o dispositivo CIP |
Jaquetas de resfriamento e controle de temperatura
A decisão de resfriamento é tomada em metros quadrados de área de camisa e não na contagem de tanques. Um fermentador com uma única zona cobrindo apenas o invólucro cilíndrico manterá confortavelmente 12 a 15 °C e depois terá dificuldade para puxar uma cerveja de 20 °C até 2 °C para uma queda a frio. A cobertura do cone, as jaquetas de zona dupla e o glicol fornecido de menos 4 a menos 6 °C fornecem força motriz extra. Para programas lager, cerca de 1,2 a 1,5 metros quadrados de jaqueta por 10 hL de volume de trabalho é um ponto de partida realista, a ser verificado em relação à sua própria temperatura de glicol e ao tempo de queda desejado.
O controle individual de temperatura por recipiente custa mais antecipadamente e compensa em termos de consistência. Em um circuito compartilhado com uma única válvula de controle, cada fermentador varia de acordo com a demanda de seus vizinhos. Com controle por recipiente, cada tanque mantém seu próprio ponto de ajuste e a planta de glicol pode ser dimensionada com base na diversidade realista em vez da simultaneidade do pior caso.
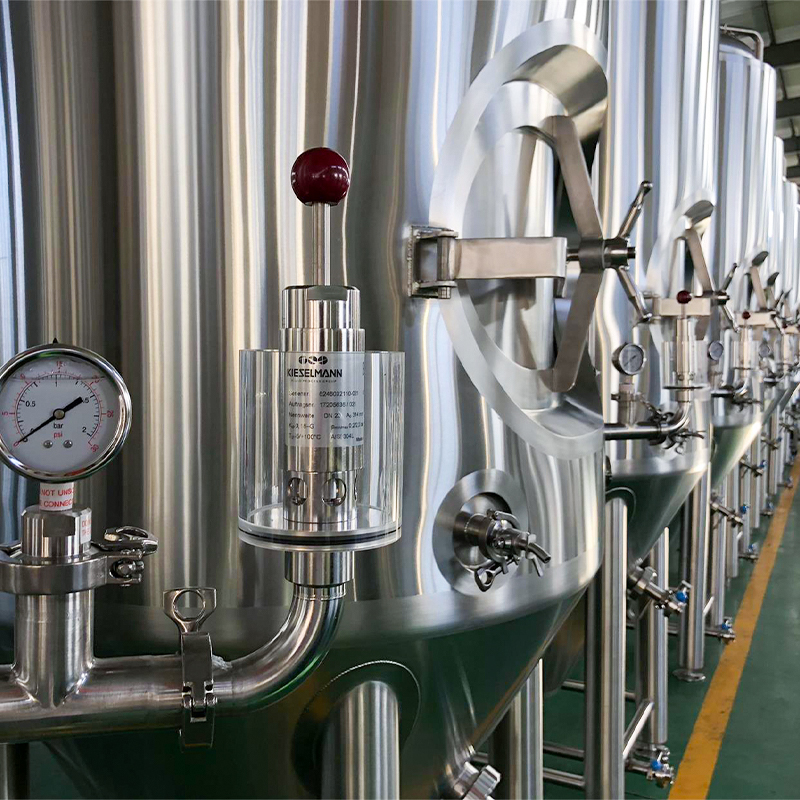 Fermentador de controle de pressão revestido com glicol para cidra e cerveja Mostra como o controle de glicol por recipiente e uma válvula giratória suportam a fermentação pressurizada e a quebra a frio, enquanto as classificações de pressão determinam a capacidade de carbonatação. Ver Produto →
Pressão de Projeto, Carbonatação e Segurança
A pressão de projeto decide o que você pode fazer dentro do mesmo recipiente. Um tanque avaliado em 0,5 bar irá fermentar e pode ser empurrado por gás, mas a carbonatação para 2,5 volumes de CO2 não requer recipiente uma classificação mais alta e um caminho de ruptura certificado. As etapas comuns no mercado são 1 barra, 1,5 barra e 2,5 a 3 barras; cada etapa altera a espessura da parede, o design do cone ou prato e o custo.
- Solicite três valores documentados separados: pressão de projeto, pressão de teste e configuração da válvula de ruptura.
- Confirme se o vaso foi concebido como vaso de pressão ou como tanque atmosférico com válvula de retenção.
- Verifique se o medidor, a válvula de segurança e a válvula de amostragem podem ser realizadas com segurança a partir da plataforma de um operador.
Classe de aço inoxidável e acabamento superficial
304 lida com mosto limpo, cerveja e a maioria das soluções de açúcar. 316L é especificado onde há exposição a cloretos, maior teor de sal, meios lácteos, sucos de frutas ácidos ou agentes de limpeza contendo cloreto. O molibdênio no 316L resiste à corrosão e o grau "L" de baixo carbono protege as zonas de solda em um recipiente que fica úmido durante a maior parte de sua vida útil.
O acabamento superficial, medido como Ra, é tão importante quanto a liga. Um Ra de 0,8 µm ou melhor na superfície úmida proporciona um resultado limpável para laticínios, kombuchá e produtos adjacentes à biotecnologia. As internacionais devem ser retificadas e decapadas ou passivadas, sem falhas onde os biofilmes sobreviveram a um ciclo de lavagem.
| Elemento | Escolha padrão | Escolha de atualização | Risco de ser ignorado |
|---|---|---|---|
| Concha molhada | 304 | 316L | Corrosão em soldas sob limpeza com cloreto ou serviço de suco |
| Acabamento interno | Ra 0,8 µm ou melhor | Polimento de espelho Ra 0,4 µm | Retenção de biofilme e testes de swab com falha |
| Tratamento de solda | Aterrado e passivado | Totalmente aterrado com passivação documentada | Corrosão em fendas e costuras com vazamento |
| Isolamento | PU 50mm com revestimento | 80 a 100 mm, revestimento selado | Condensação, maior carga de glicol, desperdício de energia |
Design higiênico e compatibilidade CIP
O desempenho CIP é projetado em geometria. Um dispositivo de explosão dimensionado para o cerâmico cerâmico do tanque e posicionado de forma que o jato alcance o topo do cone e a parte inferior da passagem limpe o vaso em 20 a 30 minutos com vazão, temperatura e concentração corretas. Um dispositivo subdimensionado deixa áreas de sombra, e as áreas de sombra são de onde vem o próximo lote de bactérias lácticas.
Pontos que valem a pena anotar no pedido de compra: pressão de limpeza de 1,5 a 2,5 bar no dispositivo, conexões tri-clamp ou DIN 11851, piso fornecido drenando para um único ponto baixo, passagem de entrada grande o suficiente para uma pessoa e válvulas de amostra acima da linha de líquido em vez da zona de medição.
Unidades Cônicas para Produção de Cerveja
Um unitank fermenta e acondiciona num recipiente, e é por isso que a maioria das cervejarias artesanais entre 5 hL e 100 hL os padronizam. O essencial é um cone de 60 graus para coleta e drenagem uniforme de fermento, um braço de trasfega colocado acima do leito de fermento, uma pedra de carbonatação, uma porta de dry-hop e uma válvula de amostra. A geometria do cone também determina a quantidade de cerveja clara que você recupera antes que o cone de fermento seja perturbado.
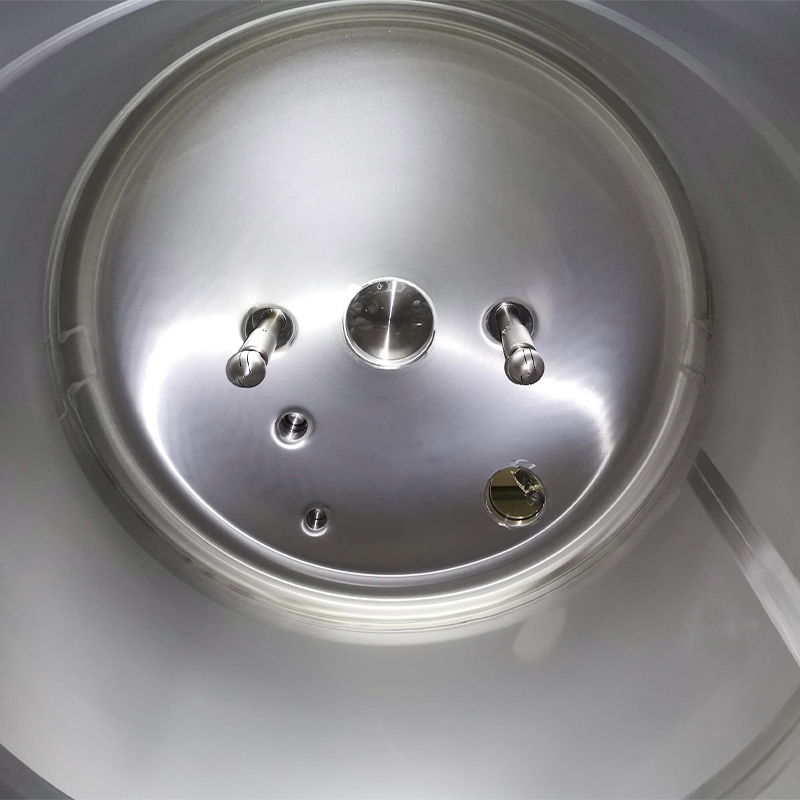 Tanque unitário sanitário SS316L para cervejarias artesanais em grande escala O eletropolido unitário com CIP rotativo e porta superior de dry-hop oferece suporte a simulação e condicionamento combinado, ajudando a combinar a contagem de contêineres com cronogramas de supervisão exigentes. Ver Produto →
A contagem do tanque segue o cronograma de preparação, não a partir do espaço físico. A produção de cerveja cinco vezes por semana com fermentação de nove dias requer pelo menos dez vasilhas, mais uma para condicionamento ou giros de limpeza. Subestimar esse número é o erro mais comum numa adega nova: os tanques chegam, o horário é escrito e tanto a carga de refrigeração como as rotações CIP assumem uma concentração de tanques que não existe.
Dever de Vinho, Cidra e Kombuchá
Os recipientes para vinho, cidra e kombuchá são construídos em torno de prioridades diferentes dos tanques de cerveja: passagens mais largas para o transporte de frutas e bagaços, mais suaves para maceração e, em alguns casos, projetos de capacidade variável que permitem que um tanque funcione com 60% ou 100% de enchimento sem perder o desempenho de. A estratégia do oxigênio também se inverte, porque o kombuchá e a cidra se beneficiam do oxigênio controlado precocemente, enquanto o vinho precisa de proteção após a fermentação primária.
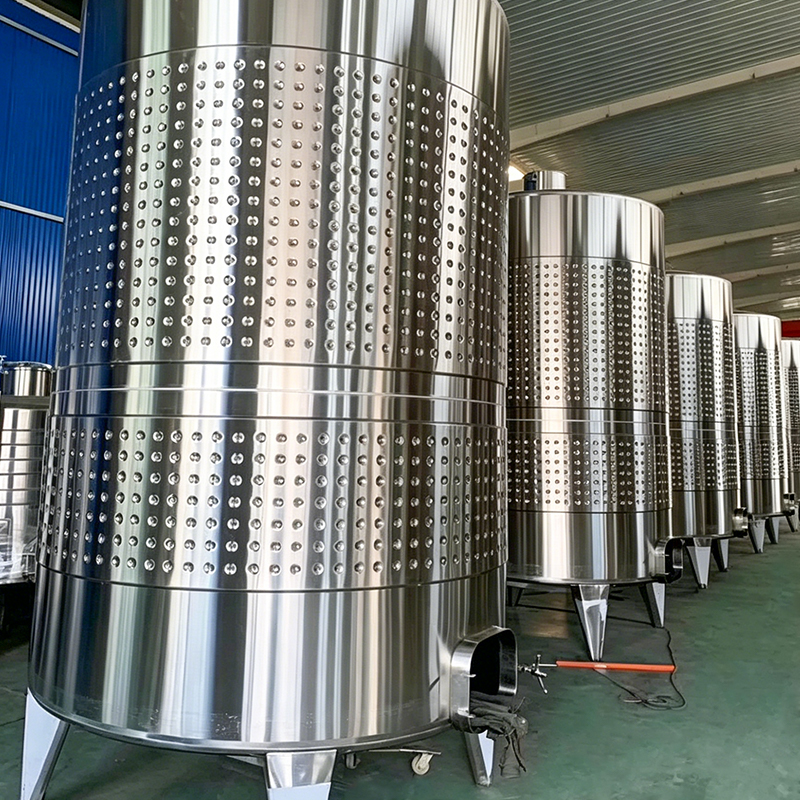 Tanque de fermentação de vinho de capacidade variável com tampa flutuante O design da tampa flutuante elimina o espaço livre para proteger aromas delicados enquanto acomoda vários níveis de enchimento e acessórios de adega e procedimentos de limpeza em toda a linha de tanques. Ver Produto →
A divulgação de uma novidade acrescenta seu próprio requisito: um recipiente estéril, arejado e bem misturado, com rígido controle de temperatura e portas dimensionadas para higiene em estilo de laboratório. Porque esta família compartilha a mesma estrutura, jaqueta e plataforma de ajuste que a família mais larga tanque de fermentação de vinho e cidra gama, peças sobressalentes, juntas e procedimentos CIP permanecem consistentes em toda a adega.
Uma lista de verificação de especificações antes de fazer o pedido
- Volume de trabalho em litros, percentual de headspace e nível onde termina a zona de refrigeração superior.
- Área da jaqueta por 10 hL, número de zonas, temperatura adequada de glicol e tempo de detalhes necessários.
- Pressão de projeto, pressão de teste e configuração da válvula de rompimento, cada uma documentada separadamente.
- Classe de liga para casco e jaqueta, além de figura Ra e padrão de tratamento de solda.
- Padrão de conexão, vazão do dispositivo de densidade, tamanho da passagem e posições das válvulas.
- Escopo de controle: controle de temperatura por vaso, tipo de sensor, registro de dados e pontos de alarme.
Custo, prazo de entrega e planejamento de instalação
As diferenças de preço entre as cotações geralmente remontam a quatro variáveis ocultas: área da camisa, grau da liga, espessura do isolamento e nível de automação. Um navio mais barato relatado é mais barato para a mesma concepção, portanto peça a cada fornecedor que faça uma cotação de acordo com o mesmo cronograma de itens antes de comparar os totais. Os embarques personalizados normalmente duram de 10 a 16 semanas a partir da aprovação do desenho, além do tempo de envio, montagem e comissionamento no local.
O planejamento da instalação é onde os projetos falham. A altura do porão decide se um tanque pode ficar em pé sob a borda externa, a carga no piso e os pontos de ancoragem devem ser confirmados antes da entrega, e as redes de glicol precisam ser dimensionadas para a carga total conectada e não para a média. A transmissão antecipada desses três itens mantém uma semana de comissionamento curta e previsível.
A regra prática: compre tanques de fermentação com base nos dados do seu processo, não em uma etiqueta de capacidade. Volume, área de revestimento, classificação de pressão e acabamento são os quatro números que determinam se a adega funciona conforme planejado no primeiro ano e se ainda funciona no ano dez.
Notícias
-
-
Os fermentadores padrão muitas vezes não possuem a integridade estrutural necessária para centrifugação de alta pressão e carbonatação natural. Nossos recipientes com classificação de alta pressão ...
READ MORE -
Extrair a cor e os taninos ideais das cascas do vinho tinto tradicionalmente requer uma "perfuração" manual e trabalhosa. Nosso recipiente de fermentação de vinho tinto automatiza esse processo com...
READ MORE -
A produção de grandes volumes de fluidos intravenosos (IV) requer um equilíbrio asséptico constante entre as estações de mistura e as linhas de enchimento. Nosso tanque de compensação estéril atua ...
READ MORE -
As flutuações na temperatura ambiente podem arruinar a consistência de ingredientes de alta pureza e fluidos biológicos. Nosso tanque de retenção isolado SS316L resolve isso utilizando uma jaqueta ...
READ MORE -
Gerenciar vários contratados durante a construção de uma nova cervejaria geralmente leva a falhas de integração e atrasos no lançamento. Nossa fábrica de fabricação de cerveja industrial pronta par...
READ MORE
Equipamento YME
-
Rápido Ligações
Página inicial Produtos Sobre Solução Serviço Notícias Contato -
Produtos Categoria
Tanques de mistura Tanques de armazenamento Tanques de Fermentação Equipamento de fabricação de cerveja Sistemas de limpeza CIP Pasteurizadores Soluções prontas para bebidas e laticínios
Mais recente Atualizações
-
Guia de tanques de vinho em aço inoxidável: tipos, materiais e considerações de design
2026/10/16 -
Tanques de fermentação comercial: guia de seleção para cervejarias e fábricas de bebidas
2026/10/10 -
Guia de projeto de tanque de mistura: dimensionamento, agitadores, jaquetas, detalhes sanitários
2026/09/29
-
-
Bem-vindo ao Visite-nos
Nº 15 Yinghua Road, Parque Industrial de Chengdong, cidade de Daxu, condado de Xiangshan, cidade de Ningbo, província de Zhejiang, China -
Ligar Nós
• Mob: +86 0574 6583 9268 -
Contato Nós on-line
• info@ymeequipment.com
Direitos de autor© YME Equipment Co., Ltd. Todos os direitos reservados.
Fabricante de equipamentos de processo de fluidos OEM/ODM
Fornecedor de equipamentos para cervejaria
